스테인리스 용접 관련 상담을 하다 보면
정말 자주 받는 질문이 있습니다.
"분명 스테인리스로 용접했는데
용접 부위만 색이 변하고
나중에 녹까지 슬어요.
불량 아닌가요?"
결론부터 말씀드리면,
대부분 불량이 아니라
원인을 구분하지 못해서
생기는 오해입니다.
오늘은 용접 후 생기는
변색과 녹의 진짜 원인부터
바로 써먹을 수 있는 예방 체크리스트,
그리고 'L급'은 정확히
언제 필요한지까지
한 번에 정리해드리겠습니다.
[용접부만 색이 변하는 이유가 뭔가요?]
결론부터 말씀드리면,
용접열 때문에 산화크로뮴 막이
순간적으로 두꺼워지기 때문입니다.
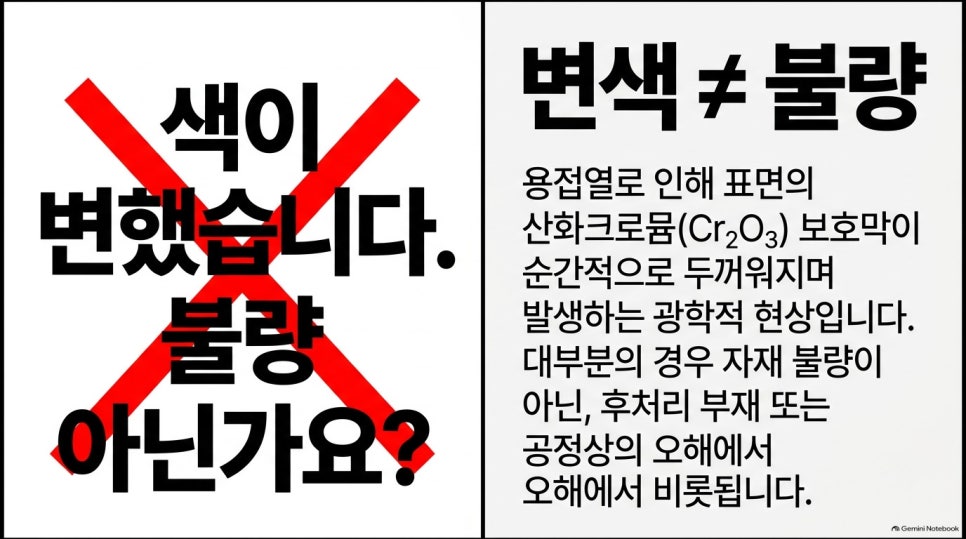
스테인리스가 녹슬지 않는 이유는
표면에 아주 얇은 산화크로뮴(Cr₂O₃) 막이
저절로 덮여 있기 때문인데요,
용접할 때는 그 부위가
순식간에 아주 높은 온도까지
올라갑니다.
이때 공기 중 산소와 반응하면서
평소보다 훨씬 두꺼운 산화막이
생기고,
이 산화막 두께 차이가
빛에 반사되면서
은색 → 황금색 → 보라·파란색 → 회색·검정색 순으로
색이 달라 보이는 겁니다.
[색깔별로 뭐가 다른가요?]
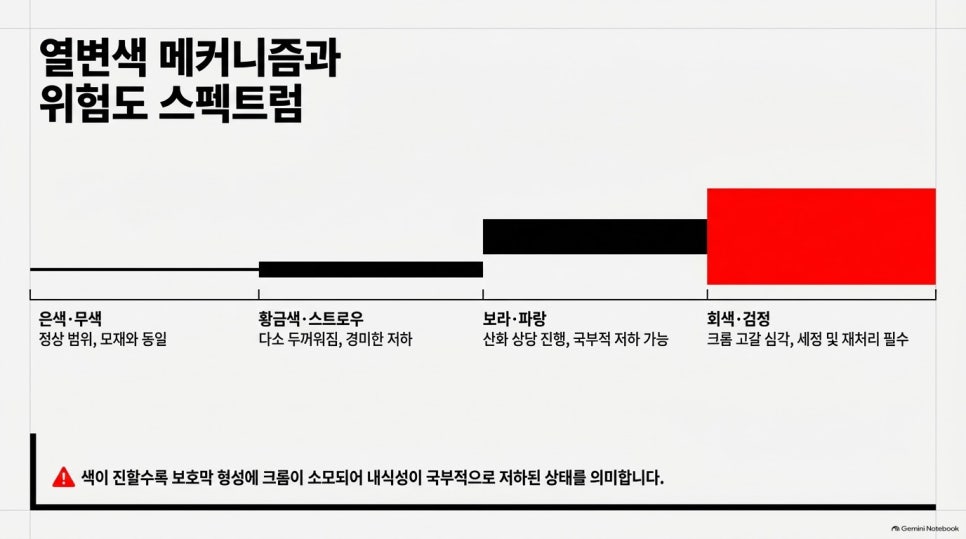
색상 | 산화막 상태 | 내식성 |
은색 · 무색 | 정상 범위 | 모재와 거의 동일 |
황금색 · 스트로우 | 다소 두꺼워짐 | 경미하게 저하 가능 |
보라 · 파랑 | 산화 상당 진행 | 국부적 저하 가능 |
회색 · 검정 | 크롬이 많이 소모된 상태 | 가장 취약, 세정 필요 |
색이 진할수록
그 아래 크롬이
산화막 만드는 데 쓰이면서
국부적으로 줄어든 상태라고
보시면 됩니다.
그래서 회색·검정 수준의 변색은
그대로 방치하지 말고
세정·재처리를 해주시는 게
안전합니다.
[변색이랑 진짜 녹, 같은 건가요?]
아닙니다.
원인이 다른
세 가지 현상이
섞여서 보이는 경우가 많습니다.
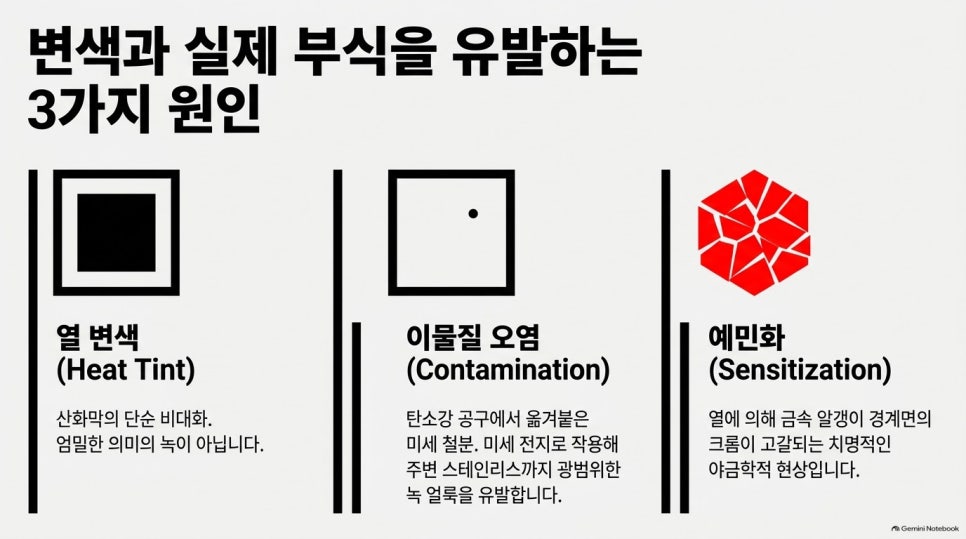
“열변색”
산화막이 두꺼워진 것 자체.
엄밀히는 녹이 아닙니다.
“이물질 오염(유리철분)”
탄소강 공구·브러시에서
옮겨붙은 미세한 철 입자가
따로 녹스는 현상입니다.
이 철 입자는 스테인리스보다
훨씬 쉽게 부식되는데,
넓은 스테인리스 표면과 맞닿으면서
일종의 미세 전지처럼 작용해
실제 입자보다 훨씬 크고 진한
녹 얼룩을 만듭니다.
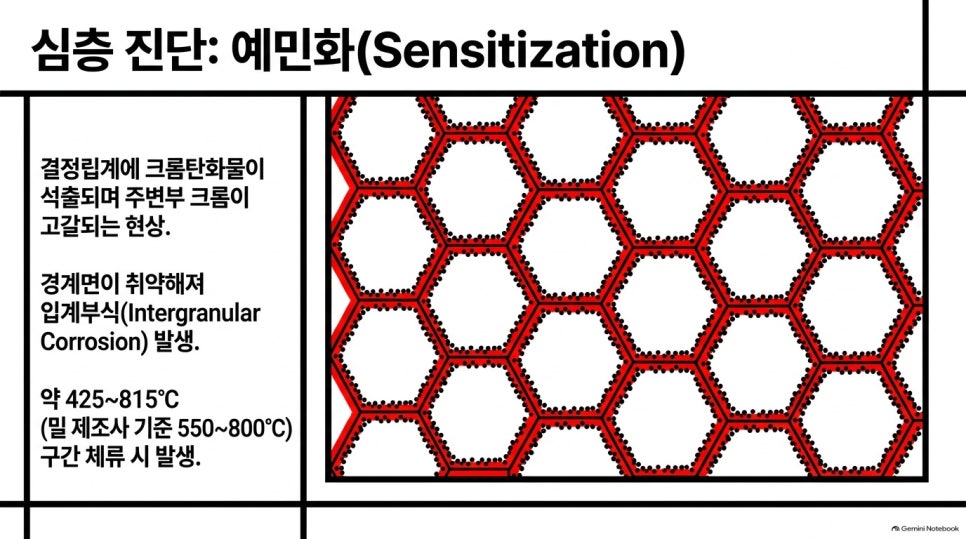
“예민화(Sensitization)”
결정립계(금속 알갱이 경계면)에
크롬탄화물이 석출되면서
그 주변 크롬이 국부적으로
부족해지는 야금학적 현상입니다.
크롬이 부족해진 부분은
부식(특히 입계부식)에
훨씬 취약해집니다.
(출처: SSINA, "Intergranular Corrosion" / austenite.org, "Sensitization of stainless steel and intergranular corrosion")
[예방 체크리스트 '용접 전·중·후']
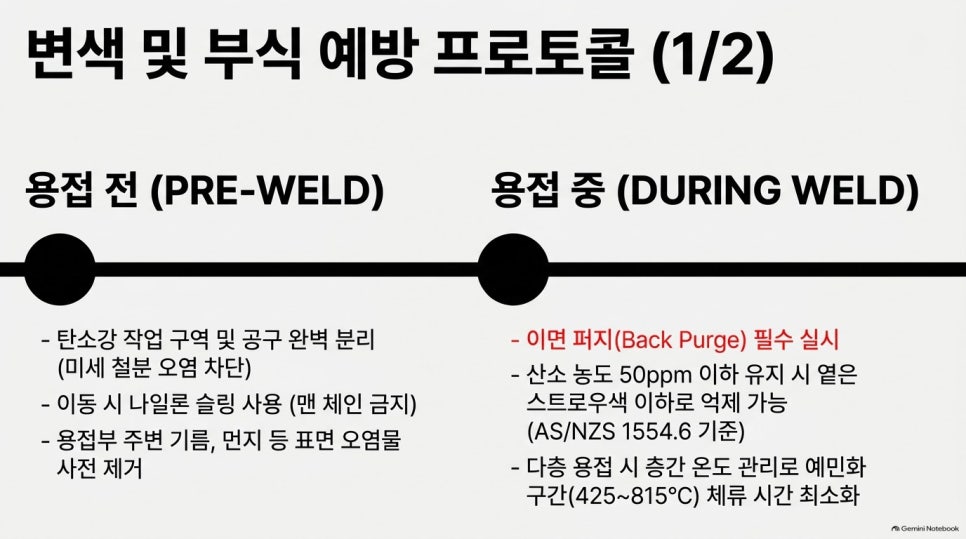
“용접 전”
스테인리스 전용 공구·그라인딩 디스크·브러시를
탄소강용과 분리 (색상 구분 추천)
스테인리스 전용 작업구역을
탄소강 작업과 물리적으로 분리
이동 시 맨 체인 대신 나일론 슬링,
보호된 지게차 포크 사용
용접부 주변 기름·먼지·마킹 페인트
사전 제거
“용접 중”
순도가 확보된 아르곤(TIG) 또는
아르곤 계열 혼합가스(MIG) 적정 유량 공급
배관·튜브처럼 이면이 노출되는 형상은
이면 퍼지(back purge) 필수
이면 퍼지 시 산소 농도 50ppm 이하 유지
(호주·뉴질랜드 스테인리스 용접 표준
AS/NZS 1554.6 기준,
이 정도만 지켜도 변색을 옅은
스트로우색 이하로 억제 가능)
과도한 전류·느린 속도로
입열량이 커지지 않게 관리
다층 용접 시 층간온도 관리로
예민화 구간 체류 시간 최소화
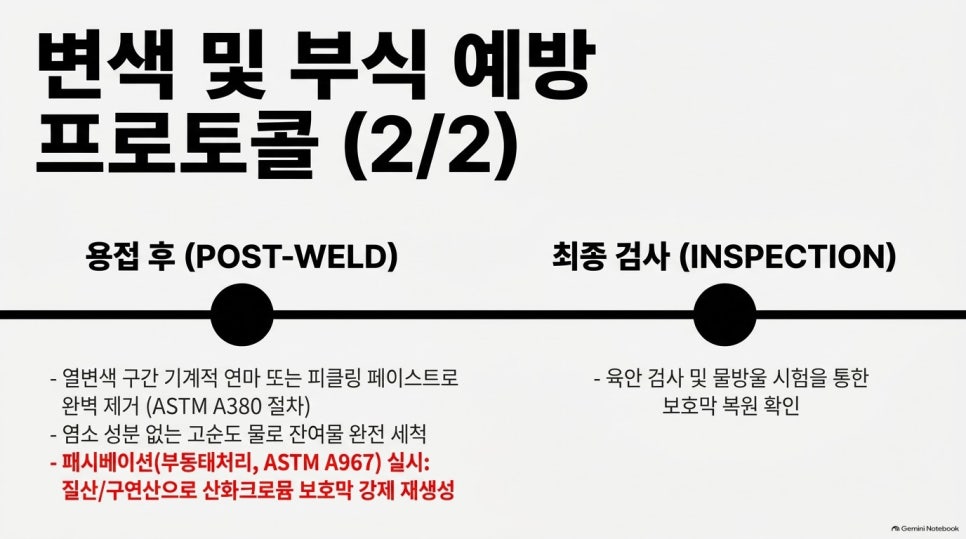
“용접 후”
열변색은 기계적 연마 또는 피클링 페이스트로 제거
(ASTM A380 절차)
피클링 후 염소 성분 없는
고순도 물로 완전히 헹굼
질산 또는 구연산으로 패시베이션
(부동태처리, ASTM A967)해 보호막 재생성
육안검사·물방울시험 등으로 최종 확인
(출처: RS Components, "How to Passivate Stainless Steel Welds (ASTM A380)" / Astro Pak, "Unpacking ASTM A967")
['L급'은 정확히 언제 필요한가요?]
결론부터 말씀드리면,
'용접 시' 예민화를 억제하는 용도이지,
만능은 아닙니다.
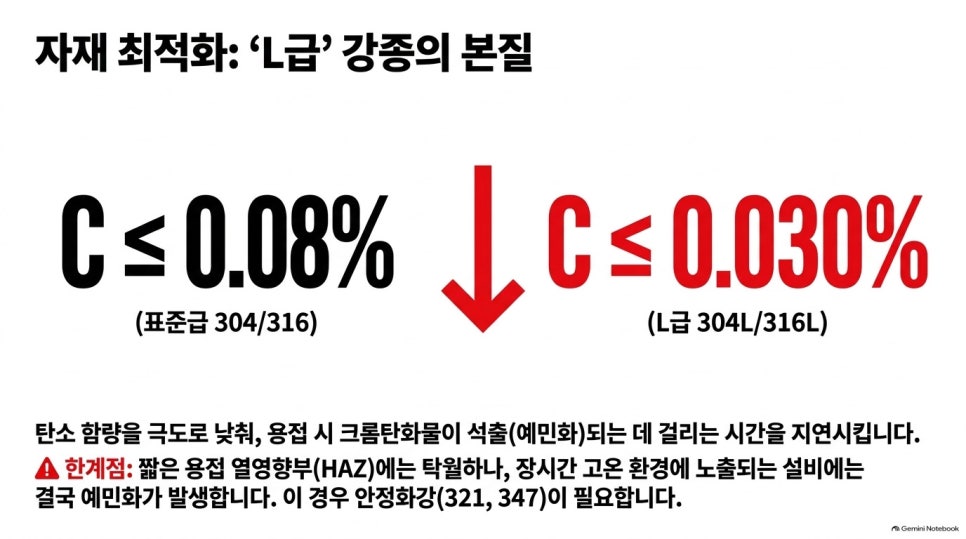
표준급(304, 316 등)은
탄소 함량이 약 0.08% 이하인데,
저탄소 L급(304L, 316L 등)은
탄소를 0.030% 이하로
더 낮춘 등급입니다.
탄소가 적으면
크롬과 결합해 탄화물로
석출되기까지 걸리는 시간이
길어집니다.
그래서 일반적인 용접처럼
짧게 그 온도 구간을
지나가는 상황에서는
L급이 표준급보다
예민화에 훨씬 강합니다.
⚠️ 다만 L급도
그 온도 구간에
'장시간' 노출되면
결국 예민화될 수 있습니다.
즉 용접 자체에는 효과적이지만,
고온에서 오래 사용되는 설비에는
근본 해결책이 아니라는 뜻입니다.
[표준급 vs L급, 언제 뭘 골라야 하나요?]
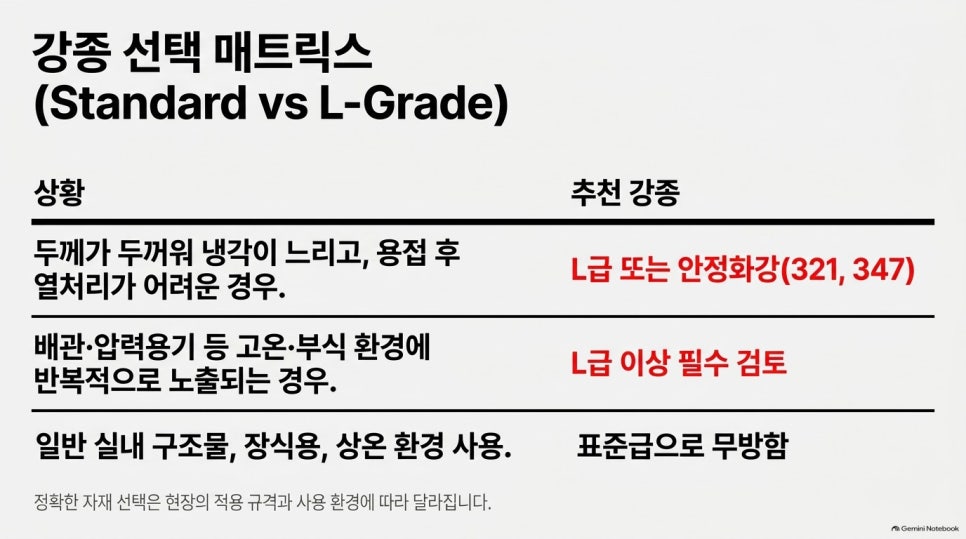
상황 | 추천 |
두께가 두꺼워 냉각이 느리고, 용접 후 열처리가 어려운 경우 | L급 또는 안정화강(321, 347 등) |
배관·압력용기 등 고온·부식 환경에 반복 노출되는 경우 | L급 이상 검토 |
일반 실내 구조물, 장식용, 상온 사용 | 표준급으로도 무방한 경우가 많음 |
단, 정확한 선택은
사용 환경과 적용 규격에 따라
달라질 수 있으니
용도를 말씀해주시면
맞는 강종을 함께
찾아드리겠습니다.
[마치며]
정리하면 이렇습니다.
✅ 용접 후 변색은 산화막이 두꺼워진 것으로
그 자체가 녹은 아닙니다
✅ 진짜 녹은 이물질 오염이나 예민화처럼
원인이 따로 있는 경우가 많습니다
✅ 예방은 용접 전·중·후 세 단계를
모두 챙겨야 완성됩니다
✅ L급은 용접 시 예민화는 잘 막지만,
장시간 고온 서비스에는 안정화강·열처리가
별도로 필요합니다
용접부는
모재만큼 신경 쓰지 않으면
가장 먼저 문제가 생기는 자리입니다.
원인을 구분해서
맞는 대응을 하는 것,
그게 용접부를 오래 쓰는 방법입니다.
스테인리스는 아는 사람이 팔고,
아는 사람이 써야
그 가치가 빛납니다.
황금에스티는
스테인리스 코일 협력센터로서
범용 강종부터 특수 강종까지
폭넓게 보유하고 있습니다.
용접용 스테인리스 판재·봉형강 가격부터
304L·316L 등 L급 두께·규격별 재고 현황,
판매업체·유통업체 문의까지
전문가의 상담이 필요하시면
언제든 연락 주세요.
문의는 대표번호로 주시면 됩니다.
☎ 02-6121-4620
\
※ 예민화가 일어나는 온도 구간은 출처마다 수치가
조금씩 달랐습니다.
실제로 스테인리스를 제강·압연하는 밀 제조사
Outokumpu의 기술 핸드북 기준으로는
약 550~800℃, SSINA 기준 약 510~790℃,
austenite.org 기준 약 425~815℃로 각각 제시되어 있습니다.
밀 자료를 우선으로 보면 550~800℃가 가장 근접하지만,
다른 자료들은 그보다 넓게(최소 425℃까지) 잡기도 해서
본문에서는 "대략 425~815℃(밀 자료 기준으로는 550~800℃)"
처럼 범위로 폭넓게 안내드렸습니다.
참고로 색상-산소농도 관련해서는 AS/NZS 1554.6
(호주·뉴질랜드 표준)·ASSDA 자료에서
"이면 산소 50ppm 이하 유지 시 옅은 스트로우색 이하로
억제 가능"이라는 구체적 수치를 확인해 본문에 반영했지만,
색상별로 더 세분화된 AWS D18.2·NORSOK 원문 차트 자체는
이번 리서치로 직접 확인하지 못해 넣지 않았습니다.
정밀한 설계·시공 기준이 필요하시면 별도 문의 바랍니다.
- <참고 출처>
- Outokumpu, "Handbook of Stainless Steel" (밀 제조사 기술 핸드북), https://steel-sci.com/assets/outokumpu-stainless-steel-handbook.pdf
- SSINA(Specialty Steel Industry of North America), "Intergranular Corrosion", https://www.ssina.com/education/corrosion/intergranular-corrosion/
- austenite.org, "Sensitization of stainless steel and intergranular corrosion", https://austenite.org/docs/sensitization-stainless-steel
- YesWelder, "Stainless Steel Weld Color Chart: Meaning, Causes & Prevention", https://yeswelder.com/blogs/welding-101/stainless-steel-weld-color-chart-what-each-color-means-and-how-to-prevent-discoloration
- ASSDA(Australian Stainless Steel Development Association), "Ensure corrosion resistance and cleanability", https://www.assda.asn.au/blog/18-ensure-corrosion-resistance-and-cleanability
- RS Components, "How to Passivate Stainless Steel Welds (ASTM A380)", https://uk.rs-online.com/web/content/discovery/ideas-and-advice/how-to-passivate-stainless-steel-welds-astm-a380
- Astro Pak, "Unpacking ASTM A967 - Industry Standard for Chemical Passivation Treatments", https://astropak.com/astm-a967/
- Northern Manufacturing, "Beyond the Alloy: A Guide to Preventing Stainless Steel Field Failures", https://northernmfg.com/beyond-the-alloy-a-guide-to-preventing-stainless-steel-field-failures/
#스테인리스용접 #용접부변색 #열변색
#예민화 #입계부식 #스테인리스녹 #304L
#316L #패시베이션 #용접부변색원인